







Introduktion
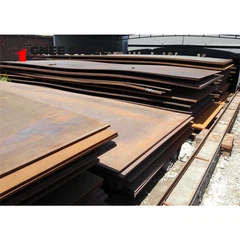
SA709 Weather Steel Plate, även kalladSA709 vittringsstålellerrost-beständig stålplåt, används ofta i broar, industriella strukturer och stora infrastrukturprojekt.
Dess unika kemiska sammansättning säkerställer korrosionsbeständighet, men den kräver också noggrann hantering under svetsning och tillverkning för att bibehålla både mekaniska egenskaper och rost-beständig prestanda.
Korrekta procedurer gör det santstål med lågt-underhålllösning som minimerar-långsiktiga underhållskostnader.
1. Svetsöverväganden
SvetsningSA709 vittringsstålskiljer sig från konventionellt stål eftersom felaktiga metoder kan äventyra korrosionsbeständigheten eller strukturell integritet.
| Aspekt | Krav | Anteckningar |
|---|---|---|
| Svetstillsatsmaterial | Låg-väteelektroder (E7018 eller motsvarande) | Minskar väte-inducerad sprickbildning |
| Förvärmning | Tillval för tallrikar<25 mm; required 100–150°C for plates >25 mm | Förhindrar termisk stress och sprickbildning |
| Värmeinmatning | 0,8–1,2 kJ/mm rekommenderas | Undviker kornförgrovning och förlust av seghet |
| Interpass temperatur | Max 250 grader | Förhindrar nedbrytning av mikrostrukturen |
| Efter-svetsbehandling | Ingen beläggning behövs om patinabildning önskas | Bevarar naturliga rostbeständiga-egenskaper |
Observation:Att följa dessa riktlinjer säkerställer detSA709 väderbeständig stålplåtbehåller sin mekaniska prestanda och rost-beständiga yta, vilket gör den idealisk förstål med lågt-underhålltillämpningar i broar och arkitektoniska strukturer.
2. Tillverkningskrav
Skärande:Laserskärning, plasmaskärning eller skärning av syre-är lämpligt. Undvik överdriven värme nära kanterna för att förhindra mikrosprickor.
Böjning/formning:Håll en minsta böjradie på 1,5 gånger plåttjockleken. Använd långsam bockningshastighet för att undvika arbetshärdning.
Borrning/stansning:Standardmetoder är acceptabla. Se till att spån och slagg avlägsnas för att förhindra lokal korrosionsinitiering.
Montering:Undvik långvarig exponering av råa kanter för fukt före svetsning för att minska för tidig patinabildning.
3. Prestanda efter svetsning
| Egendom | 36W | 50W | 50W HPS | Anteckningar |
|---|---|---|---|---|
| Avkastningsstyrka | 250 MPa | 345 MPa | 345 MPa | Behålls efter ordentlig svetsning |
| Draghållfasthet | 400–510 MPa | 485–620 MPa | 485–620 MPa | Ingen betydande förlust med kontrollerad värmetillförsel |
| Förlängning | 21% | 20% | 20% | Säkerställer duktilitet för strukturella applikationer |
| Patinabildning | 1–2 år (36W), 1–3 år (50W/50W HPS) | Skyddande rostskikt bildas även vid svetsfogar | Underhållerrost-beständig stålplåtegenskaper |
Observation:Korrekt svetsning och tillverkning bevarasSA709 vittringsståls naturliga patinabildning, vilket säkerställer lång-låg-underhållsprestanda.
4. Praktiska tips
Planera svetssekvens:Minimera värmeackumulering för att förhindra skevhet.
Använd kompatibla fyllmetaller:Låg-väteelektroder eller matchande tillsatsmetaller undviker sprickbildning och sårbarhet för korrosion.
Kantförberedelse:Ta bort rost eller frässkal före svetsning för att bibehålla konsekvent patinabildning.
Inspektion:Icke-förstörande testning (NDT) som ultraljuds- eller magnetisk partikelinspektion säkerställer svetsintegritet.
5. Slutsats
SA709 Weather Steel Plate / SA709 Weather Steel Plate / SA709 Weather Steel Plate / rost-beständig stålplåtkräver kontrollerade svets- och tillverkningstekniker för att bibehålla sin höga hållfasthet och atmosfäriska korrosionsbeständighet.
Korrekt hantering säkerställer att stålet fungerar som ettstål med lågt-underhålllösning som minskar-långsiktiga reparationskostnader och bevarar strukturell säkerhet i broar, industriprojekt och arkitektoniska tillämpningar.