







|
Råvara |
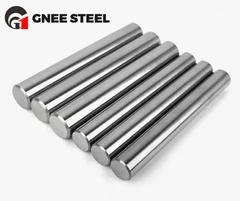
Verktygsstål d2 k110 skd11 Bar |
|
Material |
Varmbearbetningsstål: H13, 8407, 8418, FDAC, 4Cr5MoVSi, 1,2343, 1,2344, M302, M360, etc. Kallbearbetningsstål: Cr12MoV, D2, Cr12, DF-2, XW-41, XW-42, DC53, SKD11 formstål, K110, K306, K360, 1.2379, etc. Plastform stål: S136, 718H, CALMAX, S136H, NAK101, NAK80, NAK-PRM, 1.2711, 1.231, 1.2083, M200, M340, M238, P20, P20+Ni, etc. |
|
Storlek |
Bredd: 1000mm, 1219mm, 1250mm, 1500mm, 1800mm, 2000mm, 2200mm, 2500mm |
|
Ansökan |
Används som armering, bultar och olika mekaniska delar eller som sömlösa stålrörsämnen |
|
Yta |
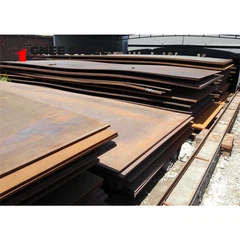
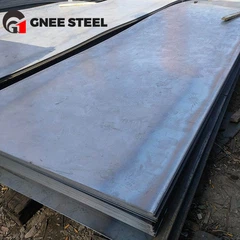
Svart yta, fräst yta |
|
Förpackning |
Vattentätt papper, och stålremsor packade, Standard Export sjövärdig paketdräkt för alla typer av transporter eller efter behov. |
Formstål används för att tillverka kall form, varmsmide, formgjutning och andra ståltyper. Formar är de viktigaste bearbetningsverktygen för tillverkning av delar inom maskintillverkning, radioinstrument, motorer, elektriska apparater och andra industrisektorer. Formens kvalitet påverkar direkt kvaliteten på tryckbearbetningsprocessen, produktens noggrannhet och produktionskostnaden. Formens kvalitet och livslängd påverkas huvudsakligen av formmaterialet och värmebehandlingen förutom den rimliga strukturdesignen och bearbetningsnoggrannheten.
2: AISI H13 Stålmotsvarighet
| Land | Kina | Japan | Tyskland | USA | Storbritannien |
| Standard | GB/T 1299 | JIS G4404 | DIN EN ISO4957 | ASTM A681 | BS 4659 |
| Kvalitet | 4Cr5MoSiV1 | SKD61 | 1.2344/X40CrMoV5-1 | H13 |
3: AISI H13stål kemisk sammansättning
| Kvalitet | C | Mn | P | S | Si | Cr | V | Mo | ||||||
| H13 | 0.32 | 0.45 | 0.2 | 0.6 | 0.03 | 0.03 | 0.8 | 1.25 | 4.75 | 5.5 | 0.8 | 1.2 | 1.1 | 1.75 |
| 1.2344 / X40CrMoV5-1 |
0.35 | 0.42 | 0.25 | 0.5 | 0.03 | 0.02 | 0.8 | 1.2 | 4.8 | 5.5 | 0.85 | 1.15 | 1.1 | 1.5 |
| SKD61 | 0.35 | 0.42 | 0.25 | 0.5 | 0.03 | 0.02 | 0.8 | 1.2 | 4.8 | 5.5 | 0.8 | 1.15 | 1.0 | 1.5 |

Värmebehandling
Glödgning
Värm långsamt till 1550 grader -1650 grader F, håll tills hela massan är uppvärmd och kyl långsamt i ugnen (40F per timme) till cirka 1000 grader F, varefter kylningshastigheten kan ökas. Lämpliga försiktighetsåtgärder måste vidtas för att förhindra överdriven uppkolning eller avkolning.
Avstressande
När det är önskvärt för att lindra påfrestningarna vid bearbetning, värm långsamt till 1050 grader -1250 grader F, låt utjämnas och kyl sedan i stillastående luft (Strain Relieving). Â
Förvärm före härdning
Värm något innan du laddar den i förvärmningsugnen, som ska arbeta vid 1400 grader -1500 grader F.
Härdning
H13 verktygsstål är ett stål med mycket hög härdbarhet och bör härdas genom kylning i stillastående luft. Användningen av ett saltbad eller en ugn med kontrollerad atmosfär är önskvärt för att minimera avkolningen, och om det inte finns tillgängligt, föreslås packhärdning i förbrukad beckkoks. Temperaturen som används är vanligtvis 1800 grader -1850 grader F, beroende på storlekssektionen.
Släckning
Släck i stillastående luft eller torrluft. Om komplicerade former ska härdas kan en avbruten oljekylning användas. Släck delen i olja och ta bort den från badet när den precis tappat sin färg (1000 grader -1100 grader F). Avsluta kylningen till under 150 grader -125 grader F i luft och temperera sedan omedelbart.
Härdning
Härdningsövningar kan variera med storlek och tillämpning, men utförs vanligtvis inom intervallet maximal sekundär hårdhet eller högre. Dubbel härdning rekommenderas. Resultaten nedan är H13 som var luftsläckt från 1800 grader F och tempererat i 4 timmar vid olika temperaturer. Resultaten kan användas som vägledning, med tanke på att delar av tung sektion eller massa kan ha flera punkter lägre hårdhet.
7: Leveransskick
För varmsmidd eller varmvalsad stång är leveransvillkoren vanligtvis varmsmidda eller valsade, glödgade, grovsvarvade.
För varmsmidd plåt är leveransvillkoret vanligtvis varmsmidd, glödgad, fräst yta.
För varmvalsad plåt är leveransvillkoret vanligtvis varmvalsad, glödgad, svart yta.